


HAIFEI i kamapim dispela masin bilong weldim ol 'wire harness' bilong 'ultrasonic' bilong joinim tupela 'tinned copper conductors' we i no gat 'solder' o 'filler metal'.
Projek i bungim wanpela 'controled ultrasonic welding process', ol 'conductor-positioning tooling' na ol 'stored welding recipes'. Ol i wokim dispela samting bilong daunim bikpela hat, 'conductor bonding' we i no gutpela, 'joint stiffness' na bagarap long 'insulation' klostu long hap we ol i bin weldim.
Toktok long Tin Waia Aplikesen bilong Yu
Ol Ikwipmen we ol i yusim long dispela projek
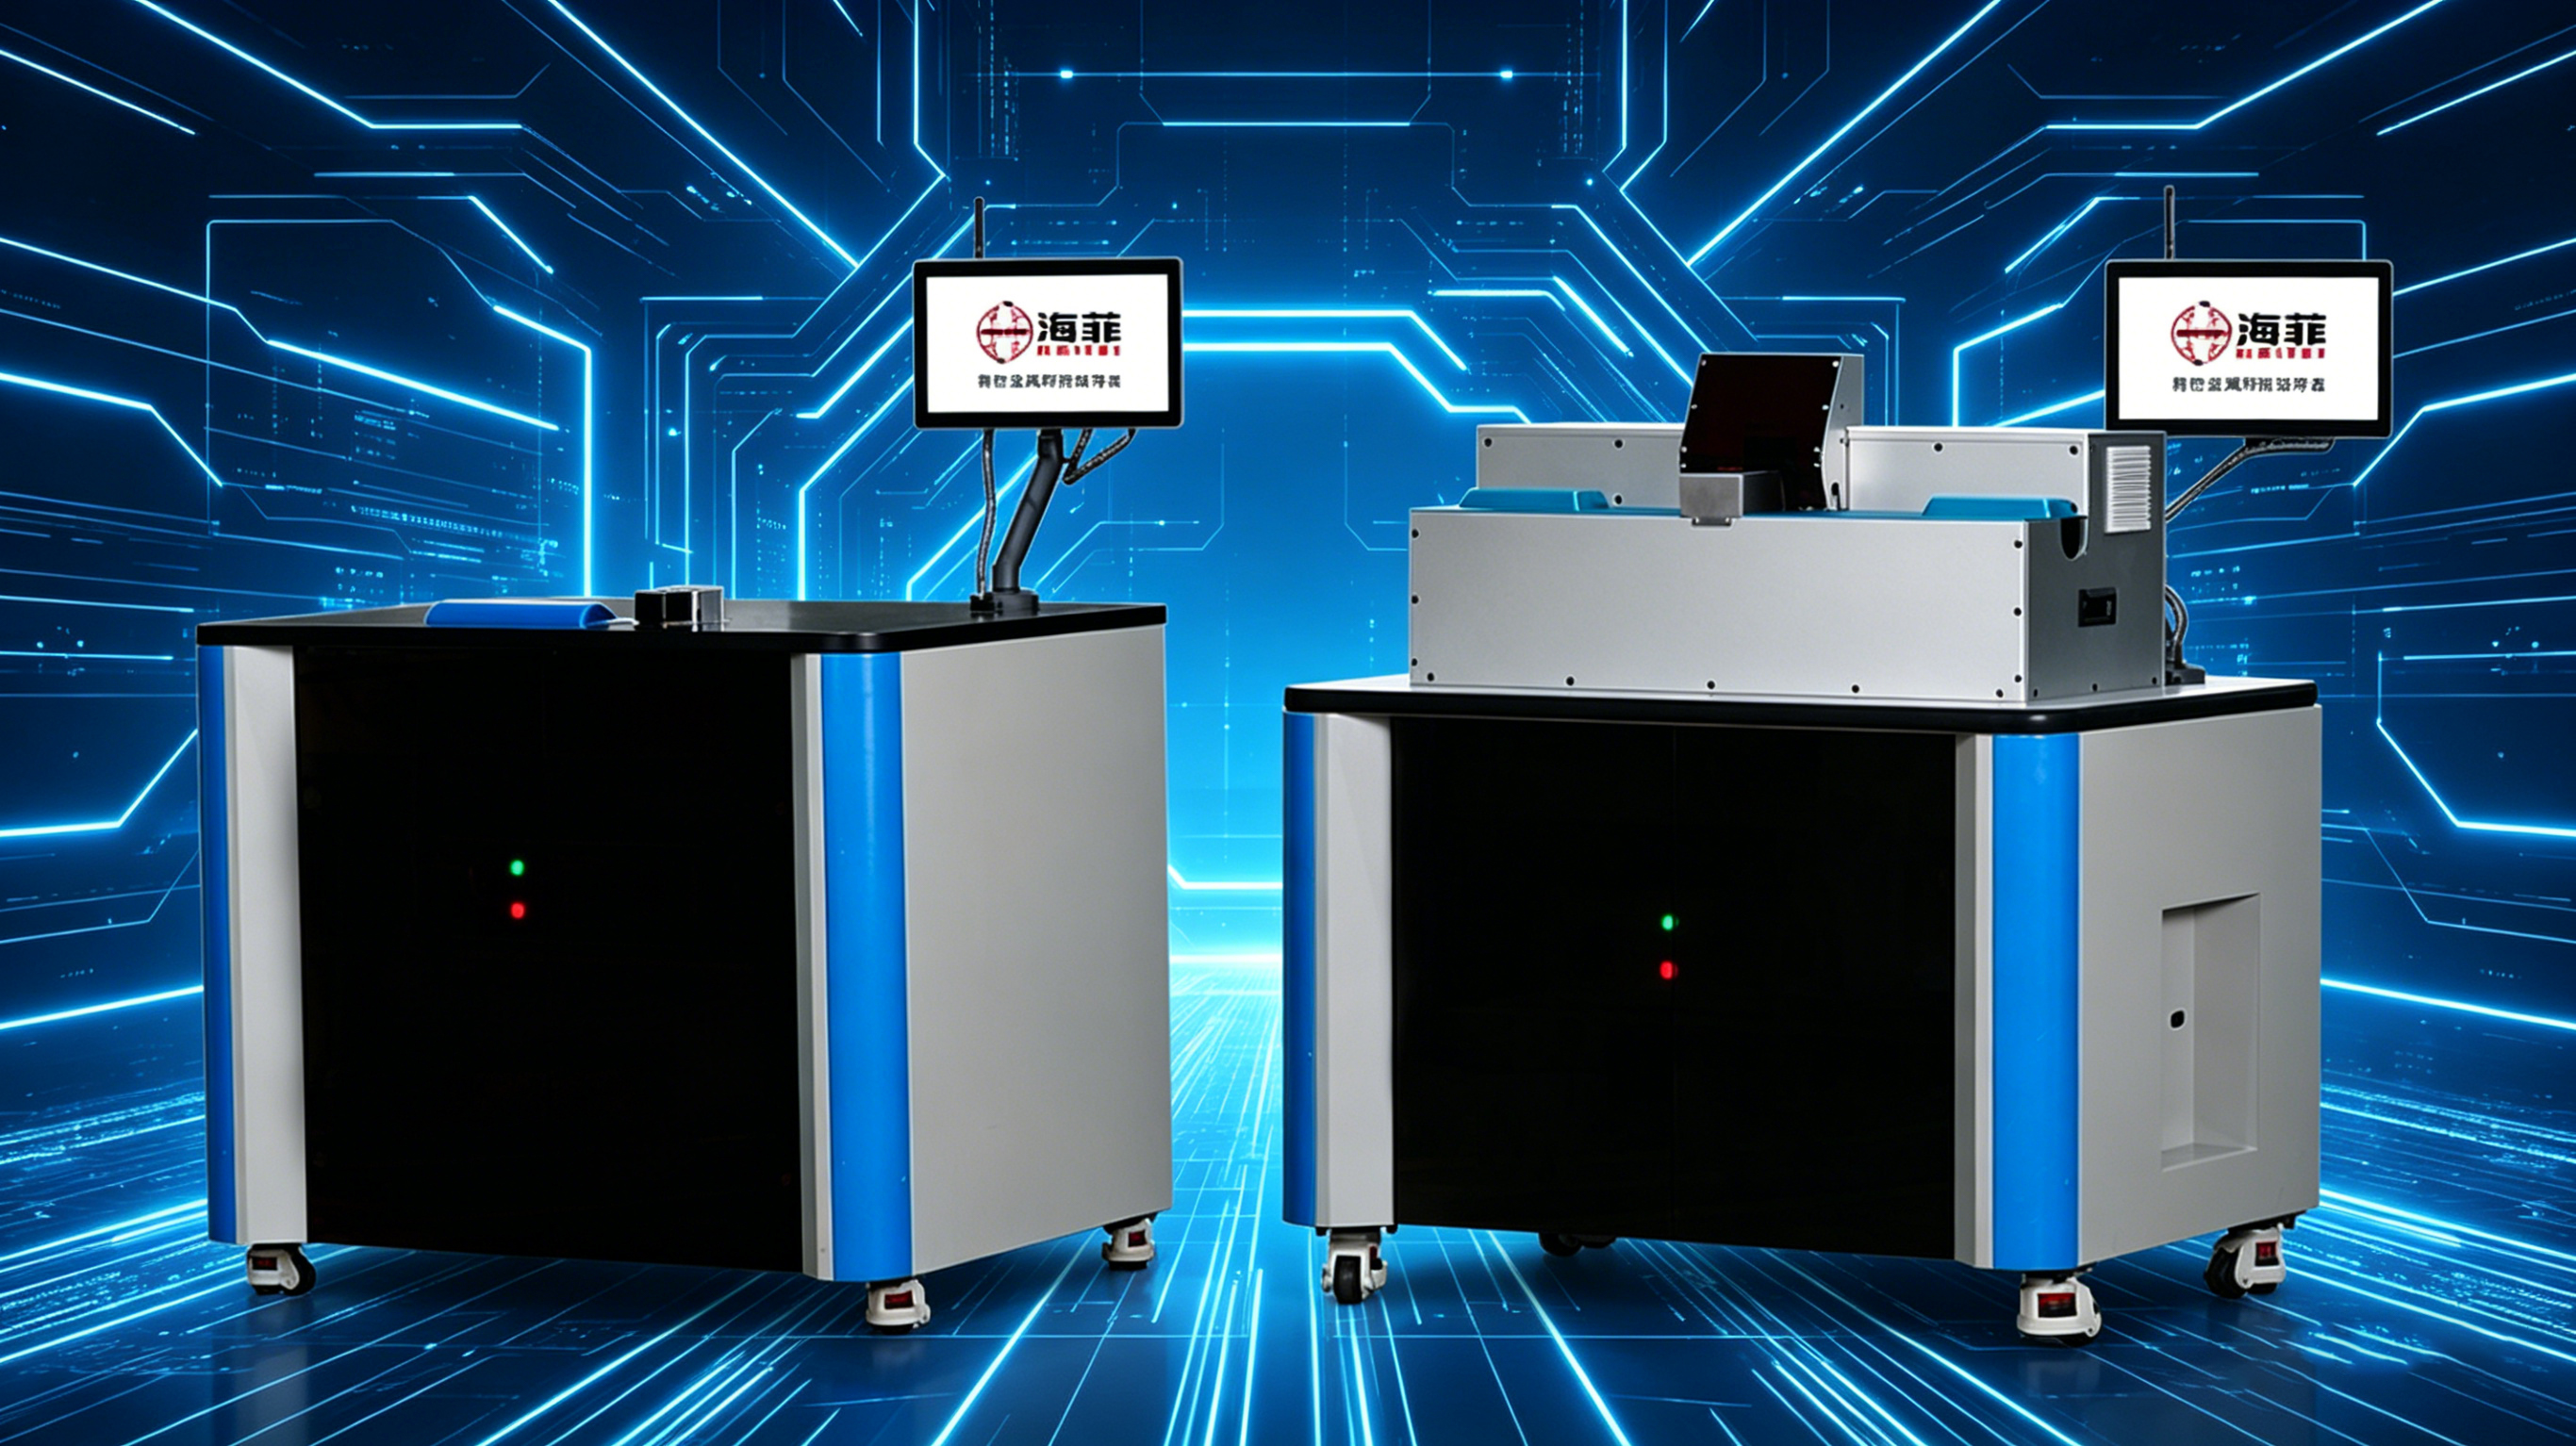
Ol ikwipmen we ol i wokim bilong dispela aplikesen em i wanpela masin bilong weldim ol waia.
Ol 'ultrasonic metal welding' i save mekim 'high-frequency mechanical vibration taim ol i holim ol 'conductor' aninit long 'controlled clamping pressure'. Ol i klinim na strongim 'interface' namel long ol waia long rot bilong 'mechanical action', na dispela i kamapim wanpela 'solid-state' koneksen aninit long 'bulk melting temperature' bilong 'conductor'.
Bikos dispela wok i no dipen long meltim solder, em inap long daunim bikpela hap we hat i save kamap long en we i save kamap wantaim sampela pasin bilong joinim ol samting. Tasol, pasin bilong 'tin coating', 'copper strands' na 'insulation' i mas stap yet wantaim 'wire specification' bilong kastoma.
| Projek Samting | Infomesen bilong keis |
| Wokpis | Tupela tin kopa waia harnes |
| Pasin bilong weldim | Welding bilong ain long 'ultrasonic' |
| Bikpela ikwipmen | Masin bilong weldim waia we i gat 'ultrasonic' |
| Ol tul | Ol tul bilong putim na pasim ol kondukta |
| Ol namba wan as tingting | Daunim hat input, liklik join na gutpela lektrik koneksen |
| Prodak kompatibiliti | Planti gutpela sais bilong waia long rot bilong ol tul na resipi we ol i bin sekim |
| Rot bilong skelim | Sampol welding na ol traim bilong prodaksen i go het |
Kastoma Bekraun
Kastoma i save wokim ol tin kopa waia harnes, ol waia bilong konektim lektrik na ol ikwipmen lid waia bilong ol haus lektrik prodak na ol indastrial kontrol ikwipmen.
Ol prodak bilong en i nidim tupela samting, 'electrical continuity' na 'mechanical flexibility'. Koneksen we ol i weldim i mas holim ol 'conductor strands' wantaim na i no ken kamapim wanpela strongpela join o bagarapim 'insulation' klostu long ples bilong weldim.
Kastoma i bin go long HAIFEI bikos wok bilong joinim bipo i no inap long skelim gut hat kontrol, konsolidesen bilong kondakta na prodaksen ripitibiliti.
Ol hevi wantaim wok bilong joinim bipo
Hat i wok long bagarapim ol 'tin coating' na 'copper strands'
Wanpela proses we i gat bikpela hat tumas inap long bagarapim o rausim tin koting, soim kopa aninit na mekim hevi bilong 'oxidation' o senis kala i go antap.
Bikpela hat inap tu long daunim ol liklik kopa rop o kamapim wanpela hap i kamap strong klostu long koneksen. Dispela i daunim 'flexibility' we ol i ting bai kamap long wanpela 'wire harness' na dispela inap long bagarapim wok bilong en long taim bilong 'bending' o 'assembly'.
01
Tupela Kondakta i no bin bung wantaim olgeta taim
Wanpela 'tinned wire harness' i gat planti liklik 'strand' na i no wanpela strongpela 'conductor' tasol. Sapos eneji, presa o posisen i no stap gut, ol spes i ken stap insait long join.
Sapos ol i no bungim gut dispela inap kamapim ol join we i no strong, ol lektrik kontek i no stap gut o ol wel we i luk olsem i no inap long mekim wok bilong masin.
02
Em i hat long bosim lukluk bilong ol join
Oksidesen, blakning na ol samting i stap yet long proses em ol wari bilong kastoma. Ol dispela kondisen i save afektim lukluk na i ken mekim hat long skelim sapos koneksen i bin kamap stret o nogat.
03
Insulesen klostu i ken bagarap
Ples bilong weldim i save stap klostu long 'wire insulation'. Wanpela bikpela hap o hat i no inap long bosim inap long mekim insulation i kamap malumalum, i no stret o kukim.
Olsem na ol i mas tingim longpela bilong 'stripping', ples bilong 'conductor' na longwe bilong 'weld' na 'insulation' olsem hap bilong 'welding process'.
04
Ol rekot bilong senis na proses bilong prodak i no planti
Kastoma i kamapim moa long wanpela spesifikesen bilong waia. Taim yu stretim ol ikwipmen long han bilong wanwan model dispela i mekim taim bilong stretim i go antap na i mekim hat long kamapim ol samting we ol i bin tok orait long en pastaim.
Nupela sistem i nidim ol 'controled parameter adjustment', ol 'welding resipi' na ol data bilong prodaksen we ol i ken sekim taim ol i nidim.
05
Wanem samting Kastoma i nidim?
Kastoma i tok klia long sampela samting we ol i mas mekim long projek:
- Joinim tupela tin kopa waia harnes yusim wanpela low-heat solid-state proses
- Daunim bagarap bilong ol rop bilong kopa na strongim ol join tumas
- Kamapim wanpela liklik koneksen wantaim liklik spes insait long en
- Lukautim gutpela wok bilong masin na pawa
- Limitim oksidesen, blakpela na ol samting i stap yet
- Lukautim insulesen klostu long hap bilong weldim
- Sapotim ol gutpela sais bilong waia long rot bilong senisim ol tul na resipi
- Putim ol welding seting bilong wokim gen
- Givim as bilong prodaksen na kwaliti trasebiliti
Ol i skelim ol waia materiel bilong kastoma, ol kros-seksen na ol join arensmen pastaim long ol i makim laspela masin konfigurasen.
HAIFEI's Ultrasonic Welding Solution
Sampol bilong weldim wantaim ol tin waia bilong kastoma
HAIFEI i bin karimaut ol welding traim yusim ol 'representative tinned wire' sempel we ol i bin saplaim long projek.
Ol i skelim ol narapela narapela 'welding settings' bilong painimaut olsem wanem 'ultrasonic amplitude', 'welding energy', presa na taim bilong 'welding' i save mekim 'conductor consolidation', 'strand condition' na 'joint appearance'.
Dispela tes stej i bin nid bikos ol tin waia wantaim ol narapela narapela kondakta kros-seksen, strand straksa na koting kondisen i no save yusim wankain proses windo.
Solid-State Ultrasonic Joining
Ol i makim 'ultrasonic welding' proses we i joinim ol 'conductor' long rot bilong 'mechanical vibration' na presa na i no long 'melting solder' namel long ol waia.
Dispela i helpim long daunim bikpela hat na daunim hevi bilong bikpela bagarap bilong hat we i kamap long ol wok bilong meltim-. Koneksen we i pinis inap long holim moa 'flexibility' bilong 'conductor' taim 'joint design' na ol 'parameters' i stret wantaim.
Ol 'ultrasonic vibration' inap long bagarapim o rausim hap bilong 'tin coating' long 'welding interface'. Long dispela as, ol i mas sekim kondisen bilong 'coating', 'exposed copper', 'corrosion requirements' na 'electrical performance' taim ol i skelim 'sample validation'.
Ol Tul Bilong Tupela-Waia Posisen
Ol i wokim wanpela 'welding fixture' klostu long tupela 'tinned wire harness'.
Ol tul i helpim:
- Putim ol kondukta long wankain ples
- Kontrolim hap we i karamapim o pas wantaim
- Stopim ol wanwan rop long go aut
- Sapotim ol kondukta taim yu pasim
- Holim gut distens long 'insulation'
- Mekim gutpela wok namel long ol 'welding cycles'
Ol i ken skelim ol tul we ol i ken senisim taim ol i mas wokim planti sais bilong waia we i wankain long wankain masin.
Ol resipi bilong weldim we ol i bosim
Ol seting bilong weldim we ol i orait long en ol i ken putim olsem ol resipi bilong prodak. Ol opereta i ken makim resipi we i stret long taim bilong senisim prodak na noken wokim gen ful proses seting long han.
I dipen long laspela konfiguresen, ol samting we ol i rekodim i ken i gat:
- Namba bilong prodak o resipi
- Taim o strong bilong weldim
- Ultrasonic amplitude
- Presa bilong pasim o weldim
- Kaun bilong ol weld
- Infomesen bilong alam
- Prodaksen risal
Ol wok bilong rekodim na toktok i stap i mas kamap klia long taim bilong projek spesifikasen.
Wanem samting ol i bin sekim pastaim long ol i givim?
Ol i bin mekim ol tes long ol ikwipmen pastaim long ol i givim na ol i bin traim long kamapim ol samting we ol i yusim ol wokpis we i makim ol.
Dispela keis i soim olsem ol i bin skelim gutpela wok bilong prodaksen, tasol em i no pablisim ol namba bilong saikel-taim, pulim-fos o ilektrikel-resistens risal. Olsem na ol dispela veliu i mas stap insait long spesifikesen bilong kastoma.
Ol sekim we ol i rekomendim long wanpela 'tinned wire ultrasonic weld' em:
| Samting bilong sekim | As tingting |
| Lukluk long ai | Sekim ol rop i ranawe, ol bruk, bagarap long pes na kala i senis |
| Weld width na tiknes | Konfemim 'dimensional consistency' |
| Pull-fos tes | Skelim strong bilong masin bilong 'splice' |
| Elektrikel resistans | Sekim lektrikel pefomens bilong koneksen |
| Kros-seksen inspeksen | Skelim intanel 'strand' konsolidesen na ol 'voids' i stap yet |
| Bend o fleks tes | Skelim 'flexibility' klostu long hap we ol i weldim taim i gat nid |
| Inspeksen bilong insulesen | Sekim sapos i gat hat, presa o bagarap long ol tul |
| Ripitim-saiklon traim | Konfemim stebiliti bilong proses long kontiniu prodaksen |
Ol i mas wanbel long rot bilong testim, hamas taim ol i kisim sempel na mak bilong kisim ol samting pastaim long ol i kisim ol ikwipmen.
FAQ
Q: Wanem samting em 'tinned wire ultrasonic welding'?
A: Tinned wire ultrasonic welding em i wanpela strongpela-stet proses we i yusim hai-frikwensi mekanik vaibresen na presa long joinim ol tin kopa kondukta we i pas. Em i no nidim 'solder' o 'filler metal'.
Q: Ol 'ultrasonic welding' i save mekim 'tin coating' i melt?
A: Dispela proses i wok aninit long 'bulk melting temperature' bilong 'conductor', tasol 'ultrasonic vibration' inap long bagarapim o rausim 'tin coating' long 'joint interface'. Ol i mas sekim kondisen bilong 'coating' na 'electrical performance' long rot bilong yusim ol sempel bilong ol kastoma.
Q: Yu mas putim 'solder' long koneksen?
A: Nogat. Ol 'ultrasonic wire welding' i save kamapim 'joint' namel long ol 'conductor' we i no gat 'solder', 'brazing alloy' o narapela 'filler metal'.
Q: Yu ken weldim tupela kain sais bilong waia wantaim?
A: Ating, yes. Sapos yu inap long mekim dispela wok, dispela i dipen long 'cross-sectional difference', 'strand structure', 'joint arrangement' na ol 'tooling' we i stap. Yu mas mekim 'sample welding' pastaim long ol i ken tok orait long dispela kombinesen.
Q: Wanpela masin tasol inap long weldim planti waia?
A: Wanpela masin i ken sapotim planti gutpela waia spesifikasen long rot bilong senisim ol tul na ol resipi we i stap. Total sais i mas stap insait long kapasiti bilong welding sistem na sonotrode.
Q: Dispela masin inap long weldim wanpela tin waia i go long wanpela terminal?
A: Dispela keis i lukluk long joinim tupela tin waia harnes. Waia-i go long-terminal welding i ken kamap tu, tasol em i nidim wanpela seperet riviu bilong terminal materiel, koting, tiknes, join ekses na strong rikwaemen.