


HAIFEI i kamapim wanpela 'capacitor discharge projection welding' masin bilong joinim ol 'projection nuts' i go long ol 'stainless-steel panel we ol i save yusim long ol 'electrical cabinet', ol 'equipment enclosures' na ol 'sheet-metal assemblies.
Masin i save rilisim pawa bilong pawa we i stap insait long sotpela taim bilong weldim. Wantaim ol 'positioning tooling' na 'controlled electrode force', em i helpim long kamapim wanpela gutpela 'nut joint' na tu i daunim kala bilong panel, senis na 'nut misalignment'.
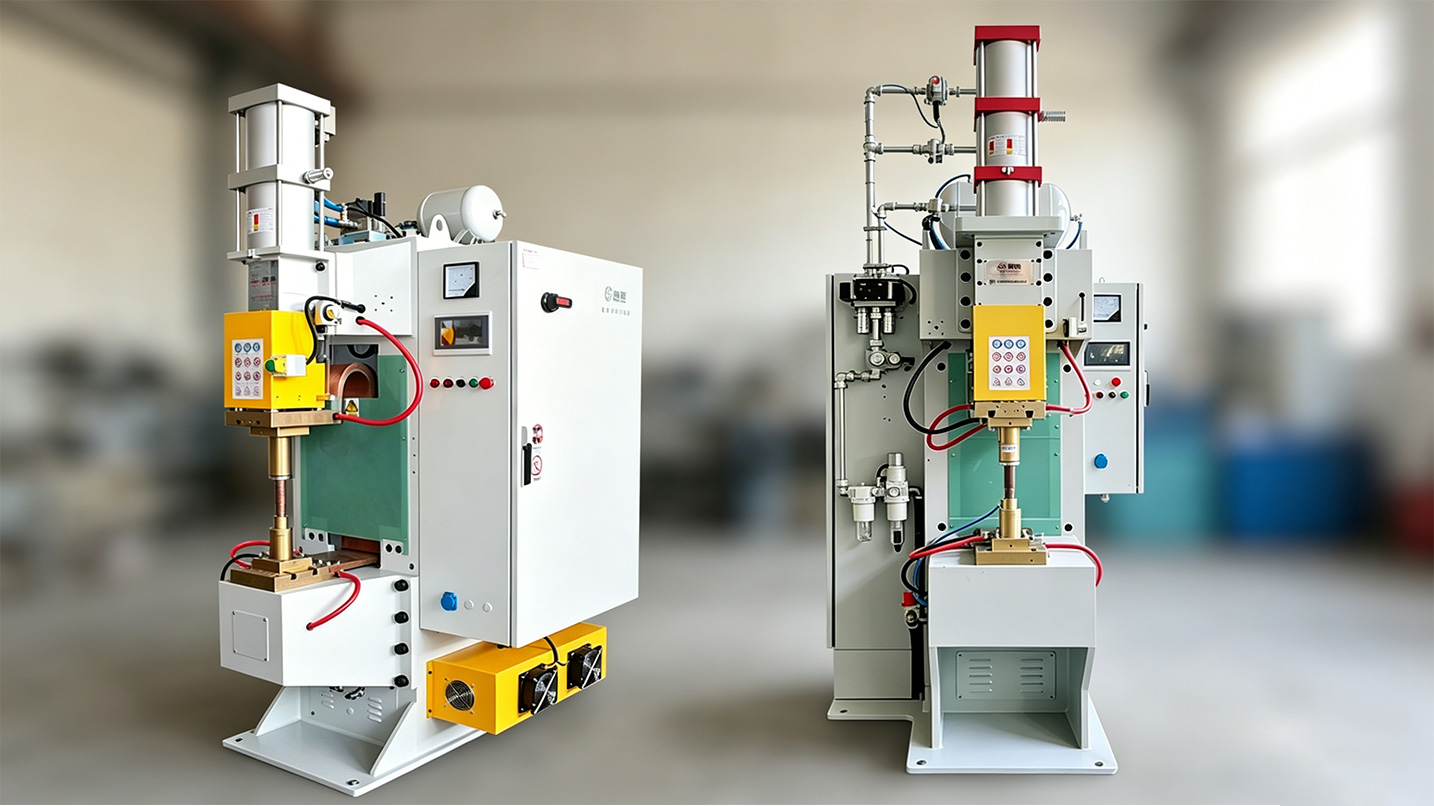
Wanem Masin Ol i Yusim Long Dispela Projek?
Ol ikwipmen we ol i makim bilong dispela projek em i wanpela masin bilong weldim ol 'stainless-steel panel na ol nat.
Masin i save putim lektrik eneji insait long ol 'capacitor' na i save lusim hariap tru long ol 'nut projections'. Hat i stap long ol hap we projeksen i bungim na i no stap long olgeta hap bilong panel.
Dispela sotpela eneji-rilis saikel i bin kisim long stretim tripela spesifik prodaksen hevi: inkomplit projeksen i pundaun, ol mak bilong hat i stap ples klia long steinles-stiel pes na distorsen bilong panel klostu long weldim nat.
Projek Samari
| Projek Samting | Infomesen bilong keis |
| Kastoma indastri | Low-elektrikel ikwipmen |
| Wokpis | Steinles-stiel panel na projeksen nat |
| Ikwipmen | Capacitor discharge projection welding machine |
| Rot bilong weldim | Nat projeksen welding |
| Rot bilong putim ples | Dediketim senta na painim samting |
| Ol bikpela wari | Ol join i no strong, kala bilong panel i senis, i no stret na ol nat i no stret |
| Senis bilong prodak | Ol tul na ol paramita we i stap bilong ol spesifikasen we i stret wantaim |
| Validesen | Sampela tes na ol traim i go het yet pastaim long karim pikinini |
Kastoma Bekraun
Kastoma i save wokim ol 'stainless-steel sheet-metal pats, ol 'equipment enclosure' na ol narapela samting bilong bungim ol 'low-'elektrikel ikwipmen.
Ol i mas weldim ol 'projection nuts' long ol panel pastaim long ol i bungim ol 'cabinet'. Nat we i pinis i mas stap gut taim yu putim bolt, na tu, ples bilong en i mas larim bolt i go insait gut.
Bikos 'stainless-steel panel em i wanpela hap bilong banis we yu ken lukim, ol mak bilong paia, yelopela, blakpela o senis i ken bagarapim wok bung na lukluk bilong en.
Bilong wanem Proses i no stap gut?
Pastaim wok bilong weldim i no bin bungim inap strong long ol 'nut projection'. Sampela projeksen i no bin kamap gut long taim bilong weldim, na dispela i mekim ol join i no strong o i no gutpela.
Long wankain taim, hat i no wankain i kamapim sampela hevi:
| Hevi bilong Prodaksen | Samting i kamap long hap we i pinis |
| Nogat inap 'fusion' long ol 'nut projections' | Ol nat i lus, ol join i no gutpela o weld i no wok gut |
| Hat i hat tumas o i no wankain | Ol mak bilong kamap yelo, blakpela na paia |
| Uneven thermal contraction | Panel i kamap bikpela, i bruk o arere i no stret |
| Asua long putim long han | Ol 'tilted' o 'off-center nuts |
| Eneji autput we i no stap gut | Senis namel long ol prodaksen saikel |
| Nogut nat i stret | Bolt jamming, cross-threading o uneven tightening |
Ol dispela hevi i no inap long pinis sapos ol i skruim 'welding current' tasol. Moa eneji inap long mekim bagarap na senis i kamap long pes sapos yu no stretim posisen bilong nat o presa distribusen.
Wanem samting Kastoma i laikim?
Kastoma i nidim wanpela proses we inap long wokim ol 'nut projections' insait long sotpela taim bilong weldim na daunim hat we i go insait long panel klostu.
Posisen bilong ol nat em i bikpela samting tu. Dispela samting i mas bosim senta, 'perpendicularity' na muvmen long taim bilong weldim bai 'thread' i stap stret long wok bilong bungim ol samting bihain.
Ol ikwipmen i mas sapotim ol sais bilong ol nat na ol 'stainless-steel panel tiknes. Ol i mas putim ol 'welding parameters' bilong wokim gen na sekim ol wok long bihain taim.
Ol bikpela samting ol i mas mekim em:
- Gutpela projeksen welding namel long nat na steinles-stiel panel
- I no gat planti yelo, blak na ples i paia
- Daunim 'panel bulging' na 'thermal distortion'
- Gutpela ples na stretim bilong ol nat
- Gutpela eneji deliveri namel long ol welding saikel
- I isi long senisim ol spesifikesen bilong prodak we i stret wantaim
- Ol resipi bilong weldim ol samting na pasin bilong bihainim

Hau HAIFEI i kamapim dispela rot bilong stretim hevi
Ol traim bilong weldim wantaim ol hap tru
HAIFEI i bin testim ol 'stainless-steel material bilong kastoma na ol narapela narapela 'nut specifications' pastaim long ol i pinisim masin.
Ol i yusim ol dispela traim long skelim pasin bilong projeksen, eneji bilong weldim, strong bilong 'electrode', kondisen bilong pes na senis bilong panel. Ol i stretim ol paramita bihainim 'nut projection geometry' na i no yusim wanpela jeneral seting bilong olgeta prodak.
Capacitor Discharge Projection Welding
Ol i makim wanpela 'capacitor discharge welding system' bilong givim bikpela hap pawa insait long sotpela taim.
Taim ol i putim presa, pawa i save go insait long ol 'nut projections'. Elektrikel resistens long ol dispela liklik kontek eria i save kamapim hat, na larim ol projeksen i pundaun na kamapim join.
Taim yumi skelim wantaim wanpela longpela 'heating cycle', dispela proses inap long daunim hap we i gat hat long en klostu long nat. Gutpela bilong en i dipen yet long tiknes bilong panel, nat materiel, projeksen disain, kondisen bilong pes na strong bilong join.
Dediket Senta Fiksa
HAIFEI i bin disainim ol tul bilong putim ol 'stainless-steel panel na 'projection nut'.
Fiksa i save painim hap, na putim nat i stap namel na holim i stap taim ol i putim presa bilong weldim. Yunifom sapot i helpim tu long daunim muvmen na 'uneven loading' taim projeksen i pundaun.
Ol i wokim dispela tul bilong stretim:
- Nat ofset
- Nat i tanim
- Muvmen taim 'electrode' i pas
- Presa i no wankain long ol projeksen
- Bolt i no stret bihain long weldim
Ol i ken senisim ol 'tooling inserts' taim ol i wokim ol 'compatible nut specifications' long wankain masin.
Kontrolim Presa na ol Resipi we ol i putim i stap
Eneji bilong weldim tasol i no inap long makim wanem samting bai kamap. Strong bilong 'electrode', 'contact condition' na taim bilong en i save senisim hau ol 'nut projections' i pundaun.
Olsem na masin i save wok bung wantaim wok bilong pasim na rausim eneji. Ol seting we ol i orait long en i ken stap olsem ol resipi bilong prodak, na dispela i daunim wok bilong stretim long han taim ol i wokim gen.
I dipen long laspela konfiguresen bilong ikwipmen, sistem i ken rekodim resipi yu makim, namba bilong ol weld, wok bilong en na infomesen bilong alam. Ol i mas konfemim ol data fil na ol intafes bilong toktok pastaim long ol i wokim.
Welding Saiklon i Wok Olsem Wanem?
1
Opereta i putim 'stainless-steel panel insait long 'fixture'.
2
Projeksen nat i stap antap long hul we ol i laikim.
3
Dispela samting i stap namel na sapotim ol komponen.
4
Het bilong weldim i save putim strong bilong 'electrode' we i stap pinis.
5
Ol 'capacitors' i save rilisim eneji long rot bilong ol 'nut projections'.
6
Ol projeksen i pundaun na kamapim welded koneksen.
7
Het bilong weldim i kam bek na ol i rausim pinis panel.
8
Ol i sekim join bihainim standet bilong kisim samting we ol i wanbel long en.
Long ol otomatik projek, ol i ken putim ol komponen fiding, painim ol hap na rausim bihain long ol i skelim pinis wok bilong weldim.
Olsem Wanem Yu Mas Sekim Nat We Ol i Weldim?
Wanpela nat we i luk olsem ol i bin weldim gut em i ken i no stret o i no strong long sait bilong masin. Plen bilong kisim i mas karamapim join, ples bilong tret na kondisen bilong panel.
| Samting bilong sekim | Wanem samting em i sekim |
| Lukluk long ai | Blakpela, rausim, mak bilong paia na bagarap long pes |
| Posisen bilong nat | Senta, 'perpendicularity' na 'thread alignment' |
| Tes bilong putim bolt | Gutpela wok bung wantaim nogat 'jamming' o 'cross-threading' |
| Pusim-aut tes | Pasin bilong sakim strong we i kamap long panel |
| Tok tes | Inap long sanap strong long hevi bilong taitim |
| Peel o bagarap tes | Projeksen fomesen na join integriti |
| Panel i flat | Bulging, warping na local deformation |
| Prodaksen traim i go het yet | Repeatability long ol 'consecutive welding cycles' |
Orijinel kes i ripotim ol stebol risal long taim bilong ol pre-deliveri traim tasol i no pablisim ol namba bilong kisim. Push-aut fos, tok, flatnes na lukluk bilong en i mas kamap long kastoma o ol i mas wanbel long en taim ol i wokim sampela samting.
FAQ
Q: Wanem masin ol i save yusim long weldim ol nat long ol 'stainless-steel panel?
A: Dispela projek i yusim wanpela 'capacitor discharge projection welding machine'. Ol i save putim lektrik pawa i go aut long ol 'nut projections' insait long sotpela 'welding cycle', na i save bungim hat long hap we ol i joinim.
Q: Bilong wanem yusim 'capacitor discharge welding' bilong 'stainless steel'?
A: Sotpela taim bilong rausim hat i helpim long daunim hat i go insait long panel i stap klostu. Dispela inap long daunim kala na senis taim ol 'nut projections', 'welding energy', 'electrode force' na 'tooling' i stret wantaim.
Q: Dispela proses inap long stopim kala bilong panel long senis?
A: I no gat wanpela proses we ol i ken tok olsem em i save pinisim olgeta kala i senis long olgeta aplikesen. Ol risal bilong pes i dipen long gret bilong steinles-stiel, tiknes bilong panel, kondisen bilong pes, disain bilong projeksen na ol seting bilong weldim. Yu mas mekim sampela tes.
Q: Ol i ken weldim ol nomol nat wantaim dispela masin?
A: Projeksen welding i save nidim ol nat we ol i wokim wantaim ol gutpela welding projeksen. Wanpela nat we i no gat gutpela projeksen straksa i ken nidim narapela join disain o proses.
Q: Wanpela masin inap long weldim planti sais bilong nat?
A: Em i ken sapotim planti kain kain sais bilong ol nat long rot bilong senisim ol hap bilong en na ol resipi we yu putim i stap. Kapasiti bilong masin, rot bilong kisim ol 'electrode' na spes bilong putim ol tul i mas karamapim olgeta kain prodak.
Q: Hau bai yu stopim nat long tanim?
A: Fiksa i stap namel na sapotim nat pastaim long het bilong weldim i putim presa. Straksa bilong painim ples, 'electrode alignment' na 'uniform force' i helpim long bosim 'nut perpendicularity' taim projeksen i pundaun.