


HAIFEI i kamapim dispelasilva kontek otometik welding masinbilong ol kampani i wokim ol 'relay', 'contactor', 'electrical switch' na ol narapela 'low-'elektrikel komponen.
Dispela sistem i bungim otomatik fiding, posisen, 'resistance spot welding', 'forming' na 'unloading'. Ol tul na ol 'controled welding parameters' i helpim long stretim hevi bilong 'contact displacement', 'incomplete bonding', bagarap long 'surface' na 'production' i no wankain.
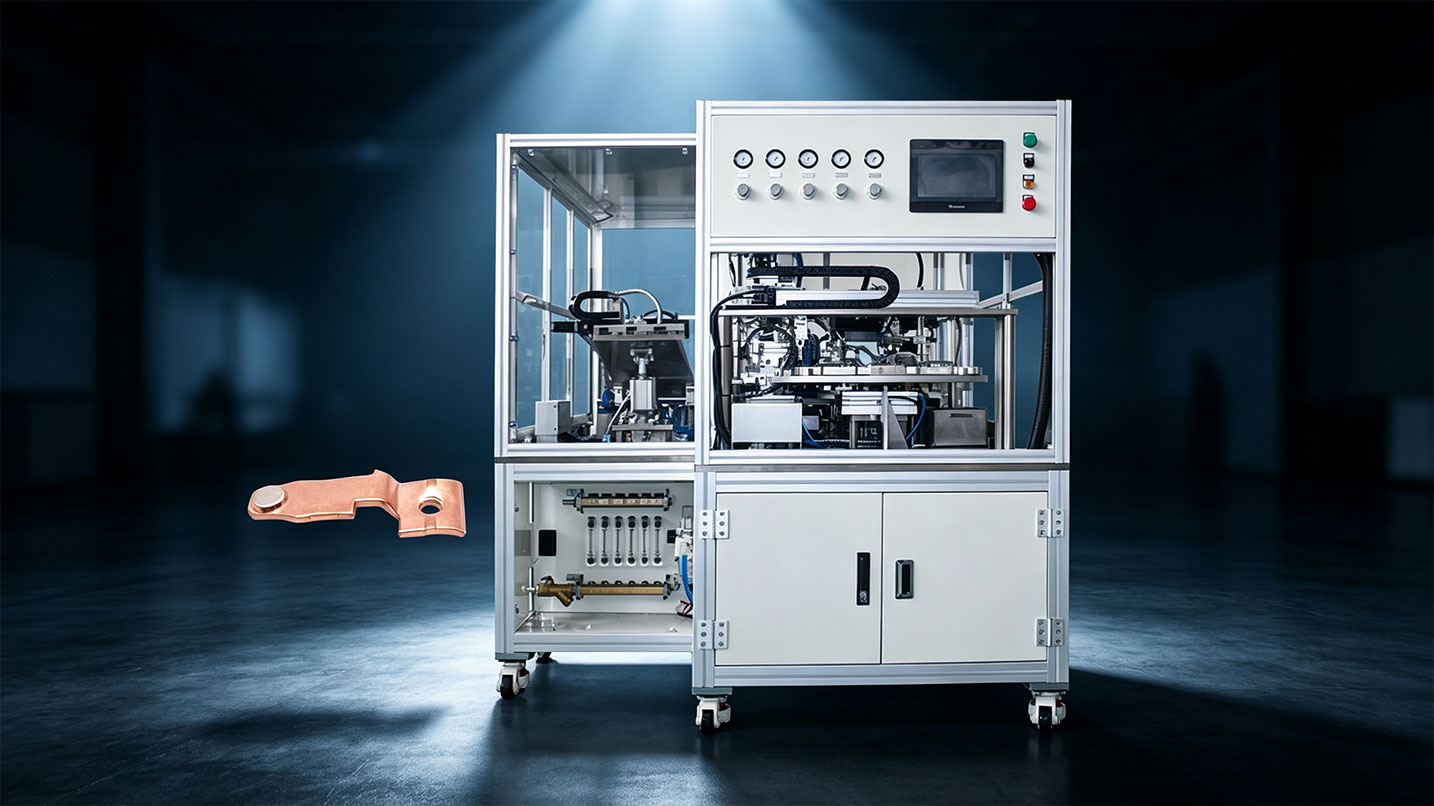
Dispela Silva Kontek Welding Masin I Mekim Wanem Samting?
Masin i save putim na weldim ol silva-aloi kontek i go long dispela kari o kontek komponen. Em i bilong ol liklik lektrikel kontek we i hat long stretim gut long han.
Sistem we ol i wokim bilong dispela projek i gat:
- Otometik komponen fiding
- Kontek orientesen na posisen
- Resistans spot welding
- Post-weld foming
- Otometik anloding
- Stoa bilong ol resipi bilong weldim
- Rekoding bilong ol paramita bilong proses
Ol i mas stretim trupela konfiguresen bihainim silva aloi, kontek dimensen, karia materiel, join disain na prodaksen reit we ol i laikim.
Salim Silva Kontek Droing Bilong Yu
Projek Ovaviu
| Projek Samting | Infomesen bilong keis |
| Ikwipmen | Silver Contact Automatic Welding Machine |
| Rot bilong weldim | Kontrolim resistens spot welding |
| Kastoma indastri | Low-elektrikel komponen manufaksing |
| Ol kain kain prodak | Ol silva kontek, ol komposit silva kontek na ol swit kontek asembli |
| Pinisim ol aplikesen | Ol kontekta, ol rilei, ol indastriel swit na ol narapela switsing divais |
| Bikpela hevi | Posisen we i no stap gut na weldim i no wankain |
| Otomesen skop | Givim kaikai, putim, weldim, wokim na rausim |
| Divelopmen bilong proses | Sampol welding wantaim ol narapela narapela kontek spesifikasen |
| Senis ova | Ol resipi we ol i putim i stap bilong ol gutpela kontek model |
Nogat wanpela 'fixed welding current', 'electrode force' o 'production cycle' i stap long dispela pes bikos ol dispela veliu i dipen long 'contact' na 'carrier structure' bilong kastoma.
Kastoma Bekraun
Kastoma i save wokim ol silva kontek, ol komposit silva kontek na ol ilektrikel switsing asembli bilong ol kontekta, ol rilei na ol indastriel kontrol swit.
Ol silva kontek em ol liklik samting we i save karim pawa. Ples bilong ol, 'bonding condition' na 'contact surface' bilong ol inap long senisim hau 'electrical assembly' we i pinis i wokim na brukim 'circuit'. Wok bilong kastoma i dipen long 'manual positioning' na ol 'basic spot welding' ikwipmen, na dispela i mekim wok bilong prodaksen i dipen long ekspiriens bilong opereta.
Projek i nidim moa long senisim welding pawa sos. Pasin bilong givim kaikai, orientesen, posisen, weldim na hanling i mas stap olsem wanpela prodaksen proses.
Hevi wantaim wok bilong weldim pastaim
Posisen bilong kontek i senis taim yu wok long lodim long han
Ol 'contact' i liklik, na taim ol i putim ol samting long han, dispela i no inap long givim wankain 'positioning refrens'. Dispela inap long kamapim 'contact offset', wanpela 'fitting gap' we i no wankain o ol samting we i no wankain namel long ol samting we i pinis.
01
Em i hat long bosim hat bilong weldim
Eneji autput we i no stap gut inap long mekim pes i kamap blak, paia i kukim ples, i gat planti 'indentation' o bagarap long pes we i pas long en. Sapos hat i hat tumas dispela inap long bagarapim sindaun bilong silva-aloi leia.
02
Sampela join i no bin pas gut
Wanpela 'weld' i ken luk olsem em i orait long ausait taim 'internal joint' i no gutpela yet. Long taim bilong sevis, wanpela join we i no stret inap long kamapim hevi long 'contact resistance' o 'local heating'.
03
Ol hap we i pinis i senis namel long ol opereta na ol lain
Wok bilong putim samting long han, putim na weldim samting i nidim sampela kain wok. Ol samting we i no wankain long ekspiriens bilong opereta i bin senisim ples, lukluk na wankain pasin bilong ol kontek we ol i pinisim.
04
Ol i no inap painim ol welding data
Olpela proses i no bin givim gutpela resipi menesmen o ol rekot bilong ol paramita. Taim ol i painim wanpela weld we i no stret, em i hat long glasim ol kondisen bilong prodaksen.
05
Wanem samting Kastoma i laikim?
Kastoma i tok klia long faivpela bikpela samting bilong nupela ikwipmen.
| 1 | wok bilong weldim i nidim hat bilong daunim paia, senis na bagarap long pes bilong en. |
| 2 | eneji bilong weldim na presa bilong 'electrode' i mas stap gut taim ol i wokim planti taim. Ol i mas pasim gut dispela 'joint' bihainim ol 'electrical' na 'mechanical acceptance' rikwaemen bilong kastoma. |
| 3 | masin i nidim wanpela otomatik posisen mekanisme wantaim wanpela konsisten loding refrens long daunim kontek ofset na uneven fiting. |
| 4 | givim kaikai, putim, weldim, wokim na rausim ol samting i mas stap insait long wanpela otomatik prodaksen sikwens long daunim wok bilong han. |
| 5 | kontrol sistem we i mas stap bilong putim ol resipi bilong ol gutpela kontek spesifikasen na holim ol data bilong proses we i stret long riviu bilong prodaksen. |
Solusen bilong HAIFEI
HAIFEI i kamapim wanpela 'automatic resistance welding' sistem we i stap klostu long ol silva kontek komponen bilong kastoma na i no yusim wanpela 'general-pepos spot welda we i no gat proses verifikasen.
Samting bilong weldim pastaim long stretim masin
Ol enjinia tim i bin mekim ol welding traim we ol i yusim ol silva kontek na silva rivet kontek asembli wantaim ol narapela narapela sais, tiknes na aloi spesifikasen.
Ol i yusim ol dispela tes long skelim hat ol i nidim, presa bilong weldim, kondisen bilong 'electrode' na 'fixture' arensmen. As tingting bilong dispela em long kamapim wanpela gutpela rot pastaim long ol i pinisim disain bilong masin.
Dediket Resistens Welding Ikwipmen
Dispela silva kontek otomatik weldim masin yu makim i save putim hat bilong 'localized resistance' long join. Ol i save bosim 'welding cycle' long kamapim 'joint' na long wankain taim ol i no larim hat i kamap klostu long 'contact'.
Stretpela 'welding windo' i dipen yet long:
- Silva-aloi komposisen
- Tiknes na diamita bilong kontek
- Ol samting bilong karim na tik bilong en
- Koting bilong pes
- Eria bilong join
- Electrode geometry
- Ol wok bilong pawa na masin i mas kamap
Ol paramita we ol i kamapim bilong wanpela kontek spesifikesen i no ken kopim stret long narapela materiel o join straksa sapos ol i no testim.
Aplikesen-Spesifik Posisen Tul
HAIFEI i wokim ol tul we i stap klostu long kontek bilong kastoma na 'carrier geometry'.
Dispela samting i save kamapim wanpela 'repeatable loading refrens', holim ol hap i stap gut na bosim 'fitting condition' pastaim long ol i weldim. Dispela i daunim hevi bilong 'manual alignment' na i helpim long holim kontek i stap long ples we ol i makim long taim bilong 'welding cycle'.
Integreted Automatic Production Sequence
Masin i save bringim planti wok i go insait long wanpela 'controled sequence':
Givim ol samting → orientesen → putim → weldim → wokim → rausim
Ol i ken stretim wok bilong painim ol hap na wok bilong stretim ol samting bihainim projek. Wok bilong ol em long stopim 'welding cycle' long stat taim wanpela komponen i no stap o i no stap stret.
Resipi na Proses Menesmen
Ol 'compatible contact models' i ken yusim ol 'stored process recipes' bihain long ol i bin testim na tok orait long olgeta spesifikesen.
Menesmen bilong resipi i daunim pasin bilong putim ol paramita long han planti taim long taim bilong senisim. I dipen long konfiguresen we ol i wanbel long en, ol rekot bilong prodaksen i ken i gat ol 'welding parameters', namba bilong ol 'weld', ol 'alarm' na ol infomesen bilong luksave long prodak.
Olsem wanem Solusen i stretim ol hevi bilong pastaim?
| Hevi bilong pastaim | HAIFEI Solusen |
| Kontek ofset taim yu wok long lodim long han | Dediket posisen fiksa na otomatik alainmen |
| I no stret namel long kontek na karia | Kontrolim loding refrens na hap holim |
| Paia i kukim o kamap blakpela | Lokalis hat input na tes welding paramita |
| Inkomplit o inkonsistent bonding | Gutpela strong bilong weldim, presa na taim bilong wok |
| Kwaliti i no wankain namel long ol opereta | Otometik prodaksen sikwens wantaim liklik wok bilong han |
| Hatpela senis long model | Ol resipi we ol i bin putim i stap bilong ol kontek spesifikasen we ol i bin testim |
| Nogat rekot bilong proses | Paramita na prodaksen-data menesmen taim yu makim |
Askim long kisim sampela tes bilong weldim
FAQ
Q: Wanem samting em i wanpela 'silver contact automatic welding machine'?
A: Em i wanpela aplikesen-spesifik resistens welding sistem we ol i save yusim long putim na weldim ol silva-aloi kontek i go long ol kari o ol switsing komponen. Ol otomatik vesen i ken bungim wok bilong givim kaikai, stretim, weldim, wokim na rausim.
Q: Wanem ol prodak i save yusim ol weldim silva kontek?
A: Ol i save yusim ol welded silva kontek long ol rilei, kontekta, lektrik swit, indastrial kontrol komponen na ol narapela divais we i save wokim o brukim lektrik seket.
Q: Bilong wanem em i hat long weldim silva kontek?
A: Ol silva kontek i liklik na i save pilim gut taim ol i putim na hat i go insait. Sapos ol i no stretim stret dispela inap long kamapim 'contact offset', tasol sapos weldim eneji i go antap tumas o i no stap gut dispela inap long kamapim paia, senis o join i no stap wankain.
Q: Wanpela masin inap long weldim ol narapela narapela silva kontek sais?
A: Em i ken kamap taim 'contact range' i stret wantaim masin kapasiti na 'feeding system'. Ol narapela narapela model i ken nidim ol tul we ol i ken senisim, ol 'electrode' na ol 'welding recipe' we ol i orait long en.
Q: Masin inap long weldim ol narapela narapela silva aloi?
A: Ol i ken skelim ol kain kain silva aloi, tasol ol i no ken ting olsem wankain paramita i wok long olgeta aloi. Ol i mas skelim ol samting i stap insait long en, tiknes bilong en, ol samting bilong karim samting na straksa bilong ol join.
Q: Hau masin i save daunim 'contact misalignment'?
A: Masin i yusim wanpela 'fieding direction', 'positioning mechanism' na 'fixture' bilong en. Ol i ken putim tu 'part detection' bilong konfemim olsem 'contact' na 'carrier' i stap pastaim long weldim.