

Insait long wok bilong wokim ol samting long nau,Ol masin bilong weldim pawai kamap olsem ol bikpela ikwipmen long ol 'precision electronics', ol samting bilong kar, na ol samting bilong wokim ol 'non-ferrous metal bikos ol i gat bikpela pawa bilong rausim ol samting hariap, ol i no gat planti hat, na ol i no save yusim gut pawa. Tasol planti ol kampani i save wokim ol samting i save bungim wanpela hevi we i save stap oltaim na i gat birua: ol giaman weld. Ol dispela bagarap i luk olsem i gutpela long pes bilong en tasol i no gat gutpela 'metallurgical bond' insait long 'weld nugget', na dispela i save mekim na strong bilong ol join i no wok gut na planti taim dispela i save mekim na ol i no wok gut taim ol i bungim, prosesim, o sevim.
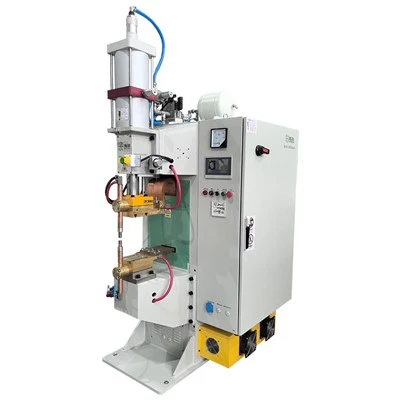
Ol data bilong indastri i soim olsem ol giaman weld i save kamapim 30-40% bilong olgeta welding bagarap, na moa long 70% bilong ol dispela bagarap i kamap bikos ol masin i no stretim gut na ol i no lukautim gut. Dispela gaid i kisim ol teknikel pepa bilong ol bikpela kampani bilong wokim ol ikwipmen olsem Agera na Heron, wantaim ol gutpela pasin bilong indastri, long helpim yu long kliagut long as bilong ol giaman weld na kamapim ol gutpela rot bilong stretim na baim ol samting.
Fopela As Bilong Ol Giaman Weld Long Eneji Stoa Welding
Ol giaman weld i no save kamap nating-ol i save kamap bikos foapela bikpela samting i no stret: ol samting bilong eneji, presa bilong 'electrode', kondisen bilong pes bilong wokpis, na pefomens bilong ikwipmen. Yumi ken skelim gut olgeta wan wan as bilong dispela hevi.
1. Mismatch Welding Energy na Material Properties
Ol masin bilong weldim pawa i save wok long putim lektrik eneji insait long ol 'capacitor' na lusim hariap tru long wanpela welding trensfoma insait long sampela milisekon. Strong bilong weldim (ol i skelim long 'joules', J) i mas stret wantaim ol samting bilong en, olsem 'melting point', 'thermal conductivity', na 'thickness' bilong en.
Taim ol i putim eneji i go daun tumas, ol metal pes i no inap long kamap long mak bilong melt insait long taim we i stap. Maski pes i soim liklik 'adhesion' long 'Joule heating', nogat trupela 'metallurgical bond' i kamap. Dispela wikpela koneksen bilong pes i save bruk isi taim ol i wokim masin, hanlim, o sevis.
Folem ol teknikel gaidens bilong Heron, taim ol i weldim 0.8mm galvanized steel long pawa aninit long 1200J, weld nugget diamita i no save inapim standet rikwaemen bilong $\\sqrt{t}$ (we t em i tiknes bilong samting, klostu 0.9mm), na dispela i save kamapim ol giaman weld reit we i winim 30%. Taim ol i putim eneji namel long 1400-1600J, ol 'false weld rates' i save pundaun aninit long 5%.
| Kain samting | Koefishen Renj | Ol kain aplikesen | Ol bikpela samting |
| Mild Steel | 120-150 J/mm | Bodi bilong kar, haus bilong ol masin | Gutpela weldabiliti, liklik eneji nid, hariap kol |
| Steinles Stiel | 150-180 J/mm | Ol medikel divais, ol samting bilong kaikai | Bikpela strong bilong lektrik, we i save kisim oksidesen, i nidim stretpela kontrol |
| Aluminium Aloi | 200-250 J/mm | Aerospace, ol 'heat sink' | Bikpela 'thermal conductivity', tikpela 'oxide layer', i nidim bikpela 'instantaneous current' |
| Kopa na Kopa Aloi | 180-220 J/mm | Ol koneksen bilong pawa, ol kondakta | Bikpela 'thermal conductivity', i nidim bikpela eneji densiti |
2. Electrode System Degradation: Wear, Contamination, and Pressure Loss
Ol 'electrode' i save mekim tupela wok-ol i save karim pawa na putim presa. Sapos ol 'electrode' i bagarap, dispela i save bagarapim 'weld quality'.
- Electrode Wear:Bihain long taim, ol 'electrode tip' i save bagarap bikos ol i save tatsim planti taim, taim ol i save tanim planti taim, na taim ol masin i save bagarapim ol. Diamita i go antap na pes i kamap raf. Folem teknikel data bilong Agera, taim 'electrode diameter' i go antap long 0.5mm bikos long 'wear', 'contact area' i go bikpela na 'effective current density' i go daun inap 30%. Dispela i min olsem maski i gat wankain 'discharge energy', hat tru we i go long 'weld joint' i save go daun tru, na dispela i save kamapim 'false weld risk'.
- Presa bilong Elektrod i no inap:Presa bilong 'electrode' i save mekim wok long 'contact resistance' namel long ol wokpis. Presa aninit long 2.5kN (long standet spot welding) i save kamapim nogut kontek, bikpela kontek resistens, na eneji disipesen long intafes na i no long metal. Low pressure i save kamapim tu planti spatter o "surface-burned false welds" we pes i save kukim na insait i no melt.
- Electrode i no stret:Sapos ol 'electrode axes' i no stap wankain o ol 'contact points' i no stap wankain long ples bilong ol, presa distribusen i no wankain-sampela hap i gat planti presa (na dispela i save kamapim 'indentation' na paia) na sampela i stap aninit long presa (na dispela i save kamapim ol 'false welds').
3. Wokspis Kontaminesen: Oksait Film na Foren Mata
Ol 'oxide films', oil, das, na ol narapela samting i stap antap long graun i save kamapim ol 'high-resistance barriers we i save pasim tru ron bilong karent. Dispela hevi i save kamap bikpela tru long ol 'aluminium alloys'.
Aluminium i save kamapim wanpela 'aluminium oxide' (Al2O3) film we i gat 'electrical resistance' moa long 10-pela taim moa long 'base metal'. Sapos ol i no klinim gut pes bilong en, pawa bilong 'discharge' bai pinis long brukim dispela 'oxide layer' na i no long meltim ain. Ekspiriens bilong indastri i soim olsem sapos ol i no redim gut 'aluminium surface' dispela inap long kamapim ol 'false weld rates' we i go inap long 40%.
Ol samting nogut i save kamap long graun:
- Oil na Gris: Ol oil bilong grisim na ol samting bilong pasim ros long masin, salim, o putim i save kamapim ol 'insulating layers' we i save pasim 'current flow'.
- Ol 'Oxide Layers': Ol 'oxide films' we i kamap taim ol i stap longpela taim long win i gat 'electrical resistance' we i winim tru 'base material'.
- Das na ol liklik samting: Daunim gutpela hap bilong kontek na apim kontek resistans.
4. Pefomens bilong ol ikwipmen i no wok gut: Capacitor i go lapun, presa i senis, na taim i no stret
Ol ikwipmen we i no gat mentenens oltaim i save bungim isi isi pefomens we i save daunim wok bilong weldim.
- Capacitor Degradation:Kapasitor benk em i as bilong ol CD ikwipmen. Bihain long taim, kapasitor kapasiti i go daun. Taim kapasiti i go daun aninit long 85% bilong reit veliu, eneji we ol i putim i no inap, eneji bilong rausim i go daun, na hevi bilong 'false weld' i go antap.
- Senis bilong presa bilong win:Ol CD masin i save yusim ol 'pneumatic' sistem long putim presa bilong ol 'electrode'. Ol senis bilong presa we i winim ±0.1MPa i save mekim na presa bilong ol 'electrode' i no stap gut na kwaliti bilong weld i no stap wankain.
- Ol asua bilong taim bilong kontrolim sistem:Discharge na presa aplikesen i mas wok gut wantaim. Ol taim asua long 5ms i save mekim presa i no stret-i no inap kamap long setpoint pastaim long 'discharge' i stat, o 'discharge' i ken pinis pastaim long 'peak pressure' i kamap-tupela samting i save kamapim 'weld quality' i no gutpela.
Ol rot bilong pinisim ol giaman weld
Long mekim olgeta 'weld' i gutpela, yu mas kamapim ol 'standardized operating' na 'maintenance procedures'. Olgeta rot bilong stretim hevi we i stap hia i soim ol gutpela pasin bilong indastri.
1. Scientific Parameter Setting: Calculation Model Plus Destructive Testing
Kalkulesen bilong ol paramita: Yusim fomula antap long kamapim ol namba wan seting, tasol oltaim sekim long ol welding traim tru.
Destructive Test Procedure:
- Tensile Testing: Weldim ol sempel na mekim ol tensile tes, na luksave long hap we bagarap i kamap. Sapos bagarap i kamap ausait long 'nugget' (long 'base metal'), strong bilong 'nugget' i inap. Sapos 'nugget' i bagarap, orait strong i no inap.
- Mikrostraksa Analisis: Kros-seksen bilong weld na glasim sais na seip bilong 'nugget' aninit long 'magnification'. Standet rikwaemen em i wanpela klia "lens-shaped" nugget wantaim diamita i go inap long $\\sqrt{t}$.
- Parameter Refinement: Stretim eneji, presa, na taim bilong stap bihainim ol tes risal inap long ol spesifikesen i kamap.
2. Strongpela Stendet bilong Mentenens bilong Elektrod
Gutpela bilong 'electrode' i save makim stret 'welding'. Mekim ol dispela mentenens prosedur:
Sekim long olgeta de:
- Sekim 'electrode tip' i bagarap pastaim long olgeta wok. Sapos i gat bikpela bagarap o ol samting i no stret long pes bilong en, orait yu mas putim klos hariap.
- Sekim presa bilong 'electrode' yusim ol 'precision gauge', na meksua olsem presa i stap insait long ±2% bilong 'setpoint'.
Periodic Dressing:
- Putim ol tip bilong 'electrode' long olgeta 5,000 weld long stretim bek stretpela 'geometry'.
- Yusim ol 'dressing tools' bilong mekim gutpela seip bilong tip i stret wantaim ol spesifikesen (planti taim 2-4mm 'spherical' o 'cylindrical').
Mentenens bilong Kuling Sistem:
- Mekim wara bilong mekim kol i ron long 4-pela lita long wanwan minit long stopim 'electrode' long kamap malumalum na i no hat tumas.
- Sekim 'cooling system' long olgeta wik sapos i gat ol samting i pasim o lik. Klinim ol ples bilong mekim kol oltaim.
- Yusim wara we i no gat 'ion' o 'distilled' long stopim ol mineral long kamap planti.
3. Gutpela Rot Bilong Redim Gras
Mekim wanpela "tripela-step klinim rot" long kisim gutpela kondisen bilong wokpis:
Step Wan: Kemikel Degresing
- Yusim marasin bilong rausim gris wantaim pH 7.5-9.0. Putim ol wokpis long wara inap 5-10 minit.
- Degreaser i save rausim ol oil na ol samting i gat laip.
- Wasim gut wantaim klinpela wara long rausim olgeta pipia bilong 'degreaser'.
Step Tu: Mekanikal Grinding
- Yusim 180-grit o gutpela 'sandpaper' long rausim ol 'oxide layers'.
- Grinim long rot we i wankain olsem rot bilong weldim bilong kisim wankain pes.
- Long ol samting we i isi long kisim oksidasen olsem ol aluminium aloi, go hariap long narapela step bilong stopim oksidasen gen.
Step Tri: Alkohol Waip
- Wasim pes wantaim 'anhydrous alcohol' (bikpela o wankain olsem 95%) long rausim das na ol samting i stap yet.
- Pinisim welding insait long 30 minit bihain long yu wasim bilong stopim re-oksidesen.
Purchasing Guide-Selektim wanpela Hai-Kwaliti Eneji Stoa Welda
Taim yu makim wanpela Energy Storage Welding Machine, lukluk i go moa long prais bilong skelim ol bikpela teknikel spesifikasen we i mekim prodaksen i stap gut na i gat gutpela kwaliti longpela taim.
1. Kwaliti bilong kapasitor na pefomens bilong sasim/discharge
Kwaliti Eneji Stoa Ol masin bilong weldim i save yusim ol indastriel-greid kapasitor we i gat mak bilong bikpela namba bilong ol saikel na longpela sevis laip. Ol bikpela samting em:
- Capacitance Range: Yu mas makim bihainim ol nid bilong aplikesen, planti taim 1000-10000 microfarads (μF).
- Spid bilong sasim/rausim: Fast cycling (15-20 cycles long wan wan minit o moa) i save mekim eneji i kamap gut taim yu wok long weldim.
- Holim Kapasiti: Ol kwaliti kapasitor i no ken lusim moa long 5% kapasiti bihain long 100,000 saikel.
2. Presa Kontrol Sistem Presisen
Ol giaman weld i save kamap long senis bilong presa. Putim ol masin i go pas wantaim:
- Ol 'Precision Pneumatic Components': Ol gutpela silinda na ol presa reguleta i save holim gutpela presa.
- Servo Pressure Control (premium option): Ol servo motor i save bosim gut presa inap long ±1% stret.
- Real-Taim Presa Monitoring: Ol presa sensa i soim presa bilong nau bilong isi long stretim na stretim ol hevi.
3. Gutpela Monitoring na Data Trasebiliti
Ol ikwipmen bilong nau i mas i gat:
- Discharge Current Waveform Monitoring: Rekodim 'current signeture' bilong wanwan 'weld' bilong luksave long gutpela bilong en.
- Presa Kev Rekoding: I save bihainim senis bilong presa long taim bilong mekim gutpela wok.
- Ol 'Otomatic Anomaly Alarms': Sistem i save toksave na stopim ol samting taim ol 'parameters' i no stret long ol 'preset ranges', na dispela i save pasim ol hap we i no wok gut long go het.
- Data Ekspot: Ekspot welding data olsem Excel o CSV fail bilong skelim na lukautim gutpela bilong en.
4. Ol bikpela samting bilong baim samting
Tok klia long ol samting yu mas mekim: Pastaim long yu baim, tok klia long:
- Ol namba wan samting bilong weldim na mak bilong tiknes bilong en
- Ol mak bilong volium na efisiens long olgeta mun
- Ol mak bilong baset
Traim Weldim: Askim long traim weldim wantaim ol hap bilong yu yet. Lukim gut kwaliti bilong weld.
Sapot bihain long maket: Konfemim sevis infrastraksa bilong saplaia, wantaim ol spesel pat i stap na taim bilong bekim teknikel sapot.
Long-Tem Kwaliti Menesmen Fremwok
Ol gutpela ikwipmen na ol stretpela paramita tasol i no inap. Kamapim ol sistemik menesmen prosedur long lukim olsem weld kwaliti i stap wankain long olgeta taim.
1. Standardaised Operating Procedures (SOP)
Wokim wanpela 'welding parameter' databes bilong ol narapela narapela samting bilong makim ol 'parameter'. Eksampel:
Mild Steel (Q235) Welding Procedure
- Tiknes bilong ol samting: 0.5-2.0mm
- Eneji we ol i laikim: 150-300J
- Presa bilong elektrod: 2.5-3.5kN
- Taim bilong stap: 100-200ms
- Taim bilong holim: 500ms
2. Gutpela Monitoring Sistem
Putim ol 'multi-parameters sensors long lukluk oltaim:
- Discharge current waveform
- Electrode pressure curve
- Weld tempereja distribusen (opsenel, yusim 'thermal imaging')
Setim ol otomatik alam mak. Olsem, toksave sapos 'welding energy' i lusim moa long ±5% long 'setpoint'.
3. Opereta Trening Program
Mekim ol trening oltaim we i karamapim:
- In-ol prinsipol bilong wok bilong ol ikwipmen
- Ol teknik bilong stretim ol paramita
- Ol rot bilong stretim hevi hariap
- Luksave long ol standet bilong kwaliti kontrol
Konklusen
Long rot bilong stretim ol paramita, strongpela menesmen bilong ol 'electrode', redim ol 'surface' long sait bilong saiens, na makim ol ikwipmen gut, ol giaman weld insait long 'Energy Storage Welding' inap long stopim olgeta. Wokim wanpela gutpela kwaliti kontrol sistem stat long preventiv mentenens i go long gutpela monitoring em i ki bilong kompetitiv edvantej na as bilong hai-kwaliti manufakturing.
Long ol 'procurement managers', makim ol 'brand' we i gat gutpela teknikel sapot, gutpela wok bilong sekim ol samting, na ol gutpela 'parameter databes'. Long ol prodaksen menesa, kamapim ol strongpela operesen prosedur na ol mentenens sediul oltaim long holim ol ikwipmen i stap gut. Long rot bilong ol dispela rot tasol ol kampani i ken kamapim gutpela prodak we i save mekim ol kastoma i trastim ol long ol maket we i gat planti kompetisen.


